挤压丝锥在铝合金加工中的应用与选型指南——有色金属专用合金钨钢刀具解析
在有色金属加工领域,铝合金因其轻量化、易切削、耐腐蚀等特性,被广泛应用于航空航天、汽车制造、3C电子及通用机械等行业。铝合金的粘附性强、弹性模量低、热膨胀系数大,传统切削丝锥在攻丝过程中容易产生积屑瘤、螺纹烂牙和刀具磨损过快等问题。挤压丝锥(又称无屑丝锥)凭借其冷挤压成形原理,成为铝合金及有色金属螺纹加工的理想选择。
一、挤压丝锥的工作原理与优势
挤压丝锥通过塑性变形将材料挤压到牙型两侧,而非切削去除材料。其核心优势包括:无切屑产生,避免铝屑缠绕导致的内螺纹损伤;螺纹表面经冷作硬化后强度更高、表面粗糙度更优;刀具寿命显著提升,尤其适合大批量自动化生产;螺纹牙底纤维连续,疲劳强度优于切削螺纹。对于铝合金这类低硬度、高延展性的有色金属,挤压丝锥的加工效率可比切削丝锥提高30%以上。
二、有色金属专用挤压丝锥的材料选择
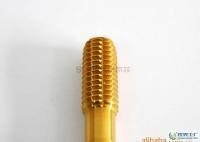
铝合金攻丝对刀具材料的耐磨性、韧性和抗粘附性要求极高。合金钨钢(硬质合金)是当前高端挤压丝锥的主流材质,其洛氏硬度可达HRA90以上,耐磨性远超高速度钢。针对有色金属加工,专用合金钨钢牌号通常采用细晶粒或超细晶粒结构,兼顾高硬度与抗崩刃性;表面经过抛光或涂层处理(如TiN、TiCN、DLC类金刚石涂层),可进一步降低摩擦系数,抑制铝材粘刀。部分产品采用粉末冶金高速钢作为经济型替代,但在高硅铝合金或大批量工况下,合金钨钢丝锥的综合寿命优势更为明显。
三、挤压丝锥的结构设计与加工要点
- 螺纹牙型:铝合金用挤压丝锥多采用修正牙型,牙顶略尖、牙底圆弧过渡,以降低挤压扭矩并避免材料过度流动。
- 挤压锥部:通常采用三段式或四段式挤压锥,逐步成形以减小轴向力。对于通孔和盲孔,应选用不同的挤压锥长度,盲孔加工需控制丝锥与孔底的间隙。
- 底孔尺寸:挤压丝锥的底孔直径应略大于切削丝锥,一般按螺纹中径减去螺距的0.45至0.5倍计算(具体参照刀具厂商推荐值),底孔过小会导致扭矩激增和丝锥断裂。
- 润滑与冷却:铝合金挤压攻丝宜采用含极压添加剂的水溶性切削液或专用攻丝油,确保充分润滑以降低摩擦热,防止铝材软化粘附。
- 转速与进给:合金钨钢挤压丝锥在铝合金上可采用较高转速(如CNC加工中心上800-2000 r/min,视螺纹规格而定),但需保证主轴与底孔的同轴度,避免径向力导致丝锥折断。
四、选型与采购建议
在五金工具采购平台(如世界工厂网等产品信息库)检索“挤压丝锥 铝合金加工 有色金属专用 合金钨钢”时,应重点关注以下参数:材质牌号(如K10、K20类硬质合金或细晶粒钨钢)、表面涂层类型、螺纹规格范围(M2-M16等常用规格)、适用材料标注(铝合金、铜合金、锌合金等有色金属),以及是否为无屑挤压型。采购有色金属合金销售的专用刀具时,建议要求供应商提供切削试验数据或材质证明,并优先选择具备螺纹公差检测报告的产品。对于高硅铝合金(硅含量超过10%)等难加工材料,可考虑金刚石涂层挤压丝锥以进一步延长寿命。
五、常见问题与维护
挤压丝锥在铝合金加工中常见问题包括:螺纹通止规不合格(多因底孔尺寸偏差或丝锥磨损)、丝锥断裂(扭矩过大、润滑不足或同轴度差)、表面拉毛(切削液失效或涂层脱落)。建议建立丝锥寿命管理台账,定期检测螺纹精度,及时更换磨损超差的刀具。正确的选用与维护不仅能提升铝合金内螺纹的加工质量,也能显著降低单件刀具成本。
如若转载,请注明出处:http://www.rqumd.com/product/12.html
更新时间:2026-10-28 20:03:05