电解抛光腐蚀仪在有色金属合金焊接金相试样制备中的应用
引言
有色金属合金(如铝合金、铜合金、钛合金等)因其优异的比强度、导电导热性和耐蚀性,在航空航天、汽车制造和电子工业等领域得到广泛应用。焊接作为有色金属合金结构件制造的关键工艺,其接头质量直接决定了产品的服役性能。金相分析是评估焊接接头组织与缺陷的重要手段,而高质量的试样制备是获得准确金相结果的前提。传统机械抛光在有色金属合金上易产生划痕、变形层和污染,尤其对焊接接头的软硬相差异区域效果不佳。电解抛光腐蚀仪通过电化学溶解实现表面平整与组织显示,为有色金属合金焊接金相试样的制备提供了高效、可重复的解决方案。
一、有色金属合金焊接金相试样的制备难点
有色金属合金在焊接过程中形成熔核、热影响区和母材等不同区域,组织梯度大,第二相与基体硬度差异显著。机械抛光时软相易被优先磨削形成浮雕,硬相则可能脱落或留下划痕;同时机械力易引入变形层,掩盖真实组织。化学侵蚀往往难以同时清晰显示焊缝与母材的组织特征。对于铝合金的晶界析出相、铜合金的孪晶组织以及钛合金的相变结构,常规方法重现性差,需要更为可控的表面处理手段。
二、电解抛光腐蚀仪的工作原理与优势
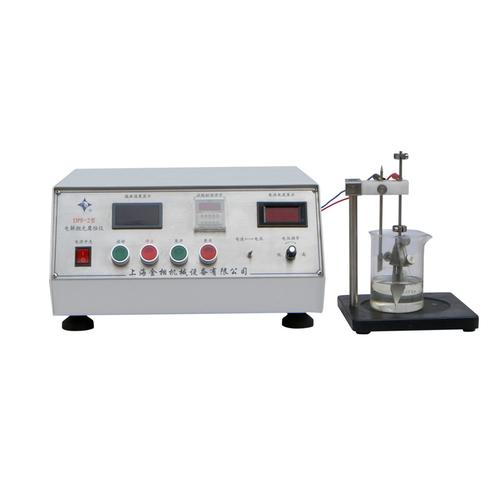
电解抛光腐蚀仪以试样为阳极、惰性电极为阴极,在特定电解液中施加直流电压,使试样表面发生阳极溶解。抛光阶段利用微观凸起处电流密度较高的原理实现表面整平;腐蚀阶段则通过降低电压或调整电解液,使晶界、相界等择优溶解,从而显示组织。
与传统方法相比,电解抛光腐蚀仪具有以下优势:
- 无机械变形层:纯电化学过程避免磨削应力,适合观察焊接热影响区的再结晶与晶粒长大。
- 组织显示均匀:通过调节电压、电流和時間,可同时清晰显示焊缝区、熔合区和母材的组织差异。
- 适用性广:更换电解液和工艺参数后,可处理铝、铜、钛、镁、镍等多种有色金属合金及异种金属焊接接头。
- 重现性好:参数可控,便于批量制样和实验室间结果比对。
- 效率高:单次抛光腐蚀通常在数十秒至数分钟内完成,且不产生机械抛光粉尘。
三、典型有色金属合金焊接试样的制备参数
1. 铝合金焊接接头
机械预磨至1000目后,采用高氯酸-乙醇溶液(如10%高氯酸+90%乙醇),在0~10℃、电压20~30 V下电解抛光30~60 s,随后降压至10~15 V腐蚀5~10 s,可获得清晰晶界和析出相。注意控制温度防止过腐蚀。
2. 铜合金焊接接头
预磨后使用磷酸-硫酸-铬酸混合电解液,电压1.5~2.5 V,抛光时间1~3 min。铜合金对电压敏感,宜采用恒电位模式以保证表面均匀光亮。
3. 钛合金焊接接头
采用甲醇-高氯酸溶液(如80%甲醇+10%高氯酸+10%乙二醇),在-20℃以下、电压20~40 V抛光20~40 s,可有效显示α/β相和焊接区马氏体组织。低温环境需配置冷却装置。
4. 异种有色金属合金焊接接头
异种材料电化学响应差异较大,推荐分级处理:先提高电压完成整体抛光,再针对各区域分别调整腐蚀幅值和电位,或在较低温度下短时多次处理以减小腐蚀不均。
四、试样制备操作流程与注意事项
标准流程如下:切割取样→镶嵌(必要时)→机械预磨→水洗超声→电解抛光→电解腐蚀→酒精冲洗吹干→金相观察。操作要点包括:确保试样导电连接良好;新配电解液需预电解稳定;严格控制温度与电压波动;电解后立即终止反应并彻底清洗残余电解液。常用电参数记录便于工艺优化和质量追溯。
五、
电解抛光腐蚀仪形成的温和可控表面处理过程能满足有色金属合金焊接金相分析的特殊需求,既保证了组织显示的完整性,又避免了机械应力带来的假象。保持以焊接接头需求为中心,系统地设计电解液配方和电学参数,有助于从母材到熔核的全球模式高质量表征,直接服务于失效分析与反向解读、工艺验证和产品质量控制。虽然同为替代机械抛光无法做到完全等同的场景解决方案,但从原理与大量有色金属经典酸成配的例子匹配程度来看,配置合# C、W = Pt联合处理已经成为焊接行业精密组织中分公认有效的可靠方法。
注:最终适用于具体牌号和接头型式的电解规程应参照合金厂商推荐并通过金相放大比较进行校核,注意保障实验室合规操作。
如若转载,请注明出处:http://www.rqumd.com/product/26.html
更新时间:2026-10-28 01:03:27